Un buen engarce depende de conductor, terminal y matriz
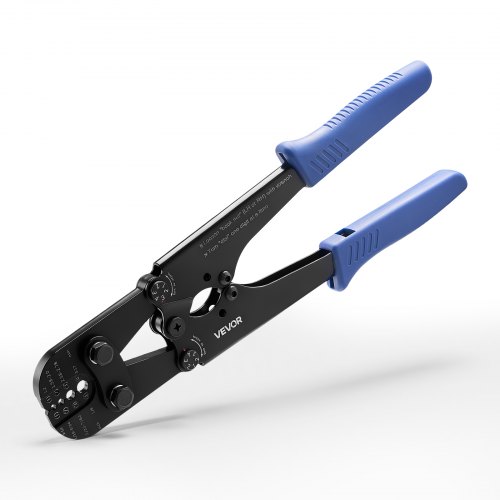
La herramienta debe estar prevista para el terminal concreto —aislado, no aislado, puntera, tubular u otro sistema— y para la sección del conductor. La forma de la matriz determina cómo se deforma el terminal; usar un perfil parecido pero incorrecto puede producir una unión aparentemente firme con resistencia eléctrica o retención mecánica deficientes.
El rango de sección es más útil que el tamaño exterior de la herramienta
Compara los valores en mm² o AWG que admite cada posición de crimpado. En herramientas con matrices intercambiables, confirma qué perfiles incluye el juego y cuáles son opcionales. Un mecanismo de trinquete ayuda a completar el ciclo antes de abrir la herramienta, mientras que un accionamiento hidráulico reduce esfuerzo en secciones grandes, pero exige igualmente la matriz adecuada.
Preparar el conductor forma parte del resultado
Pela la longitud indicada sin cortar hilos, inserta el conductor hasta la posición prevista y verifica que el terminal quede orientado correctamente en la matriz. Después del engarce, inspecciona visualmente la deformación y realiza las comprobaciones de tracción o control de proceso que correspondan al trabajo. No estañes un conductor antes de crimpar salvo que el sistema lo contemple expresamente.
Distingue el crimpado eléctrico de otras prensas
Las herramientas para racores de manguera hidráulica, tuberías de fontanería o aire acondicionado trabajan con diámetros, matrices y fuerzas diferentes. Si una referencia pertenece a uno de esos sistemas, la compatibilidad se determina por el racor y la manguera o tubo, no por la sección del conductor. Esta distinción evita elegir una herramienta que no puede producir la unión requerida.